


Kalkogenidiohutkalvokennojen valmistuksessa on mukana neljä pääasiallista laserkäsittelyprosessia, nimittäin kolme selektiivistä kalvokerroksen etsausprosessia (kutsutaan P1, P2 ja P3) ja yksi täysi kalvokerroksen poisto eli laserreunojen puhdistusprosessi. (nimeltään P4). Koko kenno on jaettu sarjarakenteessa n alakennoon, jolla pyritään vähentämään kalkogenidimateriaalin epähomogeenisuudesta johtuvien eri alueiden suorituskykyerojen vaikutusta moduuliin ja samalla se voi lisätä tehoa. moduulin jännite, pienennä moduulin lähtövirtaa ja pienennä osakennojen välistä sarjavastusta ja ulkoisen piirin resistanssin lämpöhäviötä.
Laser P1 -kirjoitus: alemman TCO-kalvokerroksen laseretsaus toisistaan riippumattomien TCO-substraattien muodostamiseksi;
Laser P2 -kirjoitus: muiden TCO:n yläpuolella olevien kalvokerrosten laseretsaus siirtokanavien aikaansaamiseksi kahden vierekkäisen alisolun positiivisille ja negatiivisille elektrodeille;
Laser P3 -kirjoitus: takaelektrodin levittämisen jälkeen lasersyövytetään muut kalvokerrokset TCO:n yläpuolella, erottamalla osakennot toisistaan;
Laser P4 reunanpuhdistusprosessi: laser poistaa saostuneen kalvon kennon reunasta vuotojen estämiseksi ja akkupaketin luotettavuuden varmistamiseksi.

Kuva 1. P1- ja P3-viivojen välistä etäisyyttä kutsutaan "kuolleeksi alueeksi", kuollut alue ei vaikuta kennon tehontuotantoon, laserin tehtävänä on minimoida kuolleen alueen leveys. lisää tehollista pinta-alaa.
Laserkirjoituksen tarve kalomeliakulle:
Mekaanista kirjoitusta yhtenä perinteisistä solujen keskinäisistä yhteyksistä käytetään laajalti CIGS-solujen P2P3-prosessissa sen korkeasta tehokkuudesta huolimatta. On kuitenkin ilmeisiä rajoituksia, joihin kuuluvat haitat, että mekaaninen naarmu on kosketustyyppistä, mekaaninen neulan kärki on alttiina jatkuvalle kulumiselle, sen käyttöikä on lyhyt ja se on vaihdettava säännöllisesti, vakavaa reunajätteen lohkeilua, riittämätön syvyys. ohjaustarkkuus, huono viivan yhtenäisyys ja suuret kuolleet alueet. Siksi tämä kirjoitusmenetelmä on täysin sopimaton kalkogenidiohutkalvopariston kalvokerroksen alle 1 μm:n kokonaispaksuudelle.
Sitä vastoin laserviivauksen etuna on se, että se on kosketukseton, helppohoitoinen, vähemmän lämpövaikutusta reunaan, helppo hallita viiraussyvyyttä, hyvä viivan tasaisuus ja pienemmät kuolleet alueet, mikä mahdollistaa tarkemman, puhtaamman ja tehokkaampi piirustusprosessi, kalvokerroksen poiston tarkka hallinta sekä puhdas ja sileä uran pohja ja reunat.

Kuva 2. Mekaanisen viilauksen (vasemmalla) ja laserviivauksen (oikealla) vertailu.
Pulssin pituuden valinnassa nanosekunnin laserkäsittelyn lämpövaikutus on ilmeinen, puutteita on, kuten karkeat reunat, pinnan roskat ja hidas käsittelynopeus; kun taas pikosekundin laserin käyttö ultralyhyen pulssin edustajana voi osoittaa suuren huipputehon, pienen lämpövaikutuksen, sileiden reunojen, tarkkuuden ja niin edelleen edut. Laseretsausprosessissa pikosekundin laser voidaan kohdistaa erittäin hienolle avaruusalueelle, höyrystää nopeasti materiaalin haihtumista, välttää laserin lineaarista absorptiota, energiansiirtoa, muuntamista ja lämmön ja lämpödiffuusiota. lähes mitään lämpövaikutusta, saavuttaa laser "kylmä" käsittely.

Kuva 3. Pikosekunnin laserkäsittelytehoste
Mitä tulee laserin aallonpituuden valintaan, eri materiaaleilla on erilaiset absorptionopeudet laservalon eri aallonpituuksille, ja mitä suurempi absorptionopeus on, sitä pienempi on tuotettu lämpövaikutus.
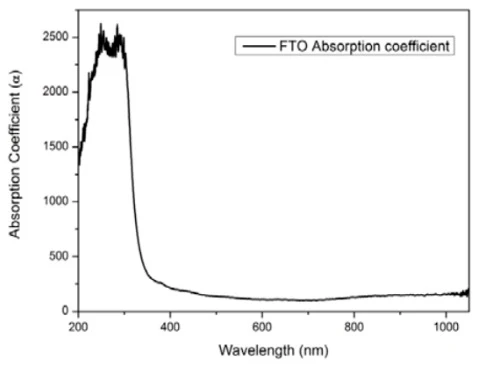
Kuva 4. Tämä on FTO-materiaalien spektrinen absorbanssikaavio, jossa käytetään yleensä lyhyttä ultraviolettivalon aallonpituutta, kun absorptionopeus on erittäin korkea, sopivampi. Koska 355 nm:n vihreä laser on kuitenkin yleensä 1064 nm infrapunalaser taajuuden kaksinkertaistavan kiteen taajuuden kaksinkertaistamisen kautta, muunnosprosessi tuottaa noin 40–50 % tehohäviön, joten kustannustehokkuuden näkökulmasta P1-kirjoitus prosessi valitsee 1064 nm:n infrapunalaserin käytön, ja FTO:lla on tietty infrapunavalon absorptioaste. P2-kerrosta tulee käyttää FTO:n tapauksessa, jotta 532nm laser ei vahingoitu, FTO ei ole vaurioitunut. P2-kerros tulee piirtää 532 nm:n vihreällä valolla vahingoittamatta FTO:ta, kun taas P3-prosessi voi valita sopivan valonlähteen aallonpituuden kerroksen absorbanssin ja paksuuden mukaan, ja 532 nm:n aallonpituutta voidaan käyttää kerroksen poistamiseen.
Viiraussuunnan valinnassa on yleensä kaksi tapaa: suora viiraus kalvon pinnalle ja piirustus lasipinnan läpi. Edellinen viittaa lasersäteeseen, joka on kohdistettu yllä poistettavaan kalvokerrokseen, materiaali absorboi laserenergian kaasutuksen muodostaen kaiverretun viivan, tällä menetelmällä on suuri lämpövaikutus, helppo muodostaa "kraatteri" ja vaatii tarkkaa ohjausta. prosessista. Lasin läpi kirjoitettaessa lasersäde kohdistetaan lasin ja poistettavan kalvokerroksen väliseen rajapintaan, rajapinta absorboi energiaa ja höyrystää kalvokerroksen, jonka tilavuus laajenee nopeasti muodostaen "räjähtävän shokkiaallon" muodostaen näin kirjurin linja. Tällä prosessilla on pienempi lämpövaikutusalue, ja se ei todennäköisesti muodosta "kraatteria", mutta vaatii voimakkaamman laserenergian ja korkeamman prosessiikkunan.
Ohutkalvomoduulin laserkirjoitus sen varmistamiseksi, että koko kenno jaetaan sarjaan enemmän kuin n alasoluun kuolleen alueen edellytyksenä, tulisi puristaa mahdollisimman paljon, ja laser kalvokerroksen roolissa, voi tuottaa ilmeisiä lämpövaikutusten vyöhykkeitä, kraattereita, roskat pohjaan, kalvon delaminaatiota ja muita prosessin haitallisia vaikutuksia.

Kuva 5. Akkukalvokerrosten laserkäsittelyn mahdollisia haitallisia prosessivaikutuksia ovat ilmeiset kuumuuden aiheuttamat vyöhykkeet (vasemmalla yläkulmalla), kraatterit (oikealla yläkulmalla), alemmat kuonapurset (vasemmalla alhaalla) ja kalvon delaminaatio (oikealla).
Siksi kuolleiden vyöhykkeiden ohjaus ja sarja käsittelyyn vaikuttavia tekijöitä johtavat edellä mainitun laserpulssin leveyden (ns / ps / fs) lisäksi; laserin aallonpituus (355/532/1064 nm); prosessointitila (kalvon pinnan käsittely / lasipinnan käsittely), mutta se kattaa myös vastaavat laserparametrit, mukaan lukien tehon, säteen laadun, fokusoidun pisteen koon ja päällekkäisyyden valinnan sekä myöhemmät prosessitulokset. Prosessointimenetelmän (kalvon puoli/lasipuoli) lisäksi se kattaa myös vastaavat laserparametrit, mukaan lukien tehon, säteen laadun, fokusoidun pisteen koon ja päällekkäisyyden sekä myöhemmät prosessin vaikutukset, kuten viivaleveyden, lämpövaikutukset, kraatterit , P123:n viivapiirroksen johdonmukaisuus, yhdensuuntaisuus jne. Muita huomioita ovat säteen muotoilu ja pölyn käsittely käsittelyn aikana.


